
1/4
Wanda aka yada
Lagos, Ojo, 16 min ago
1 adadin kallo
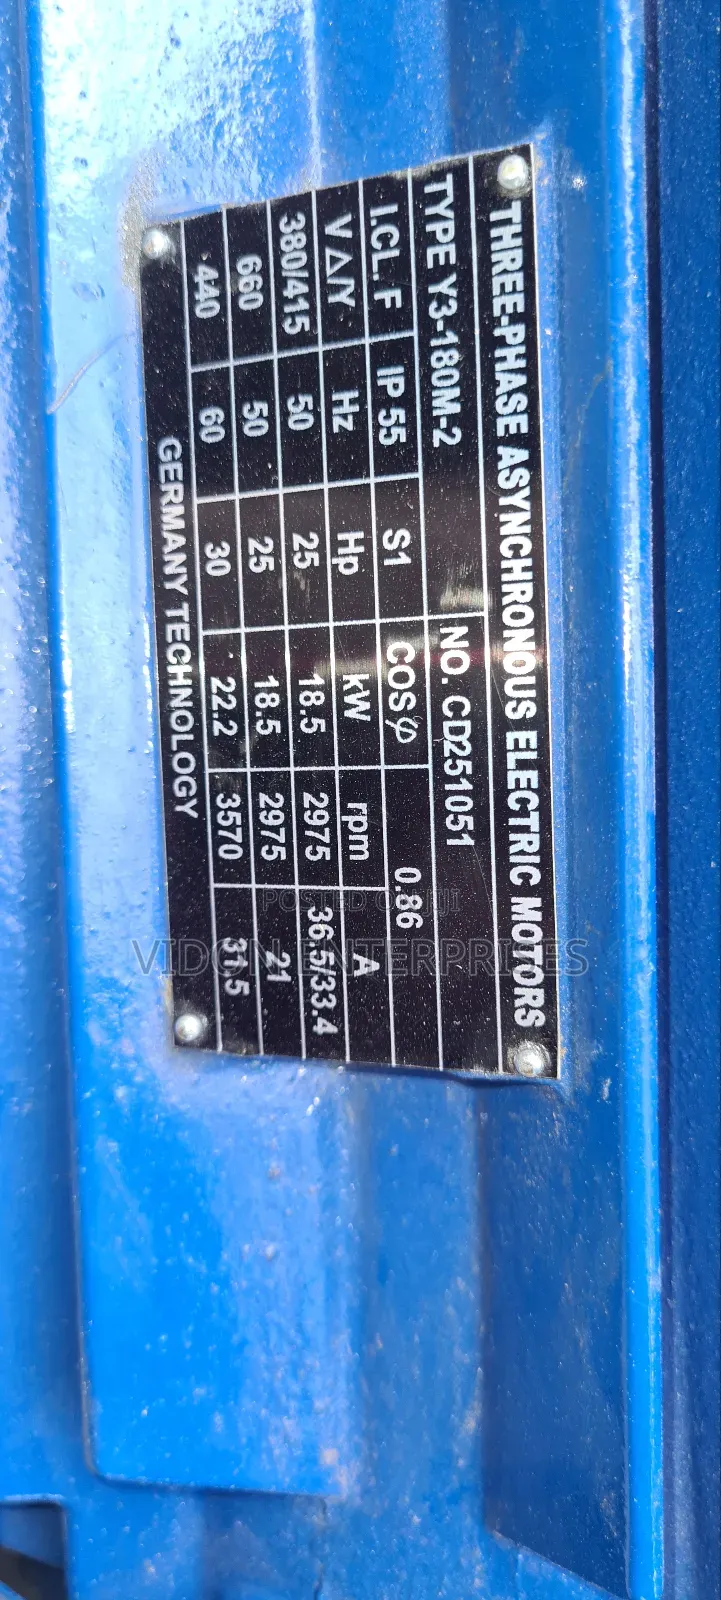
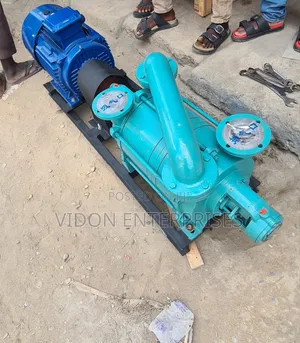
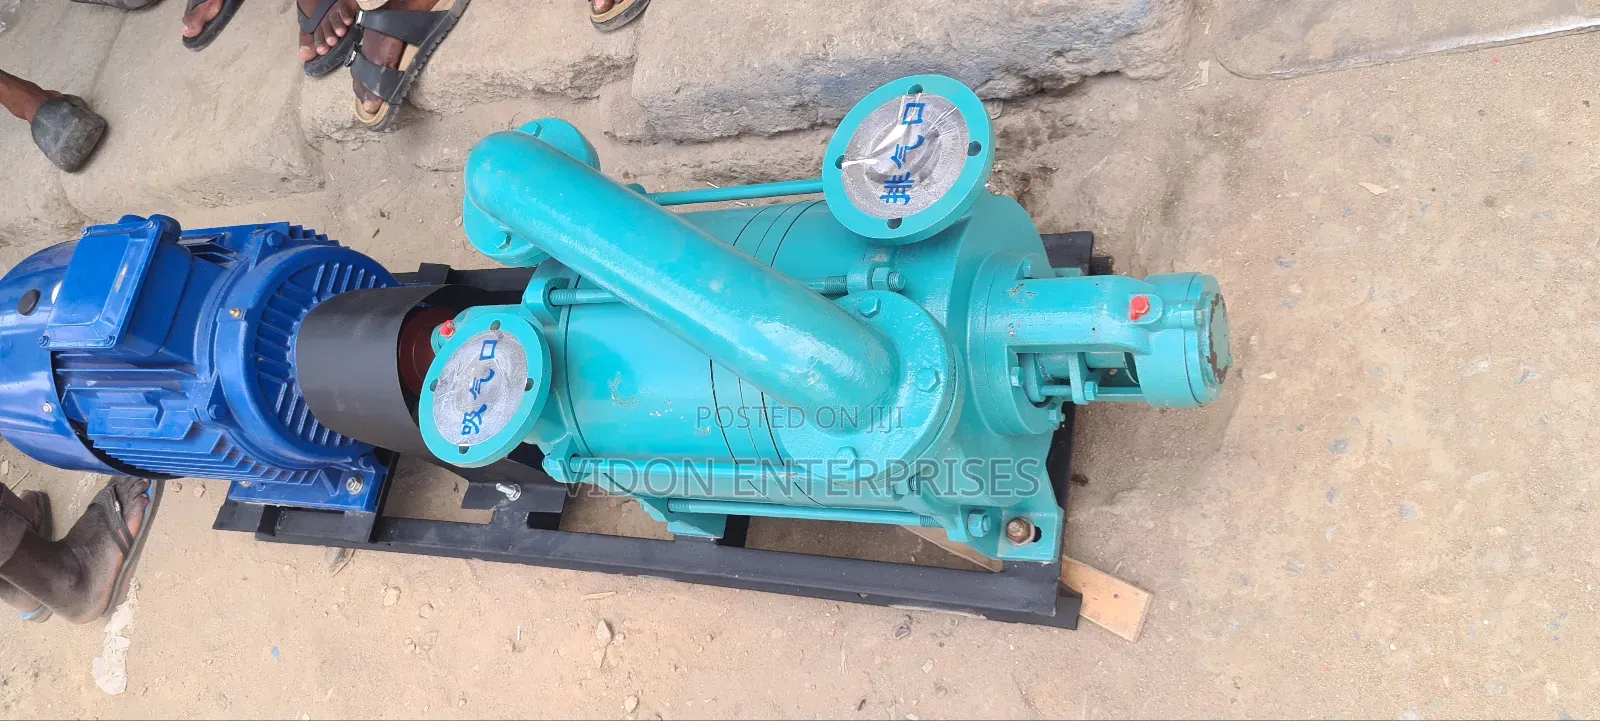
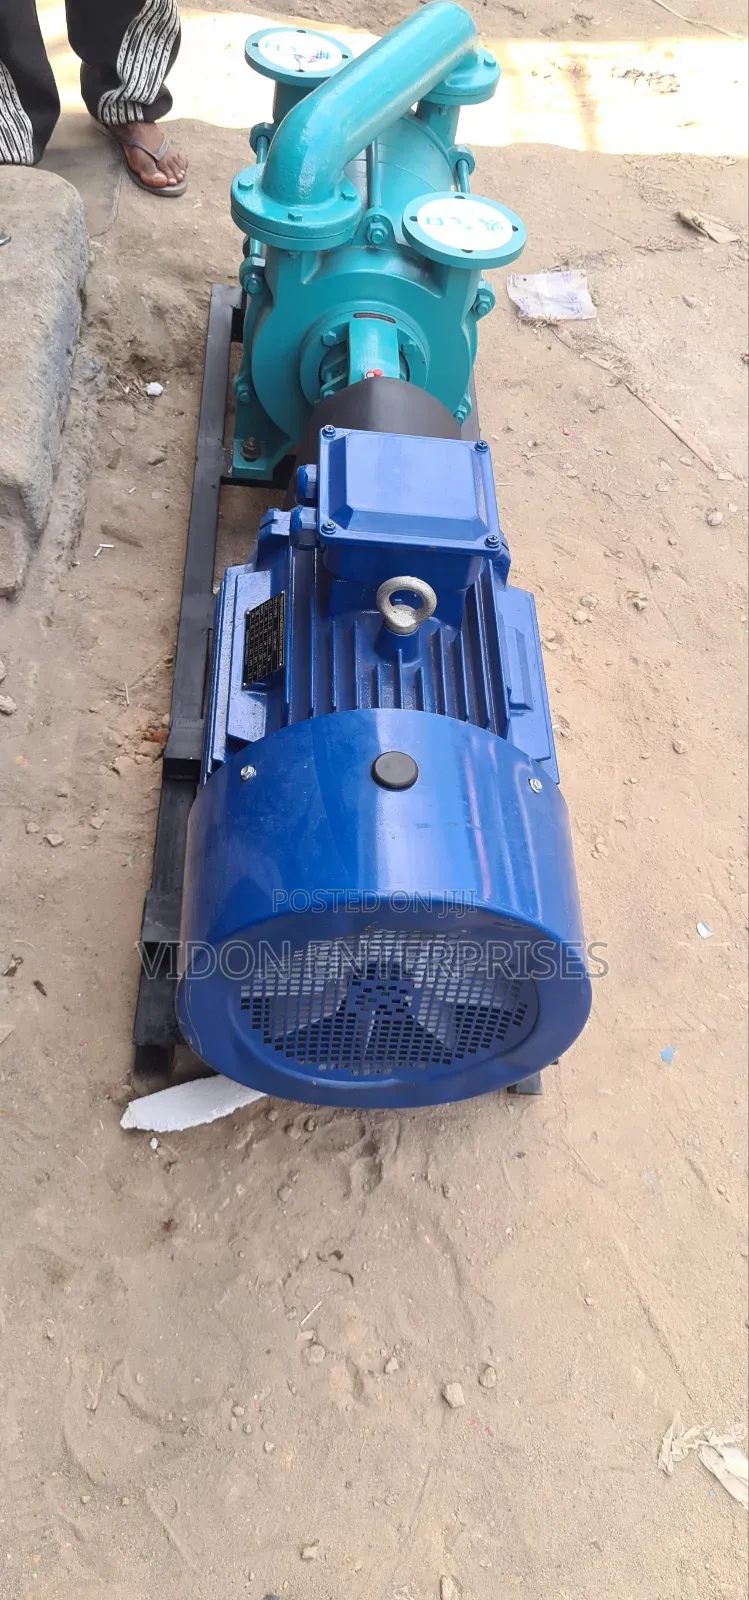
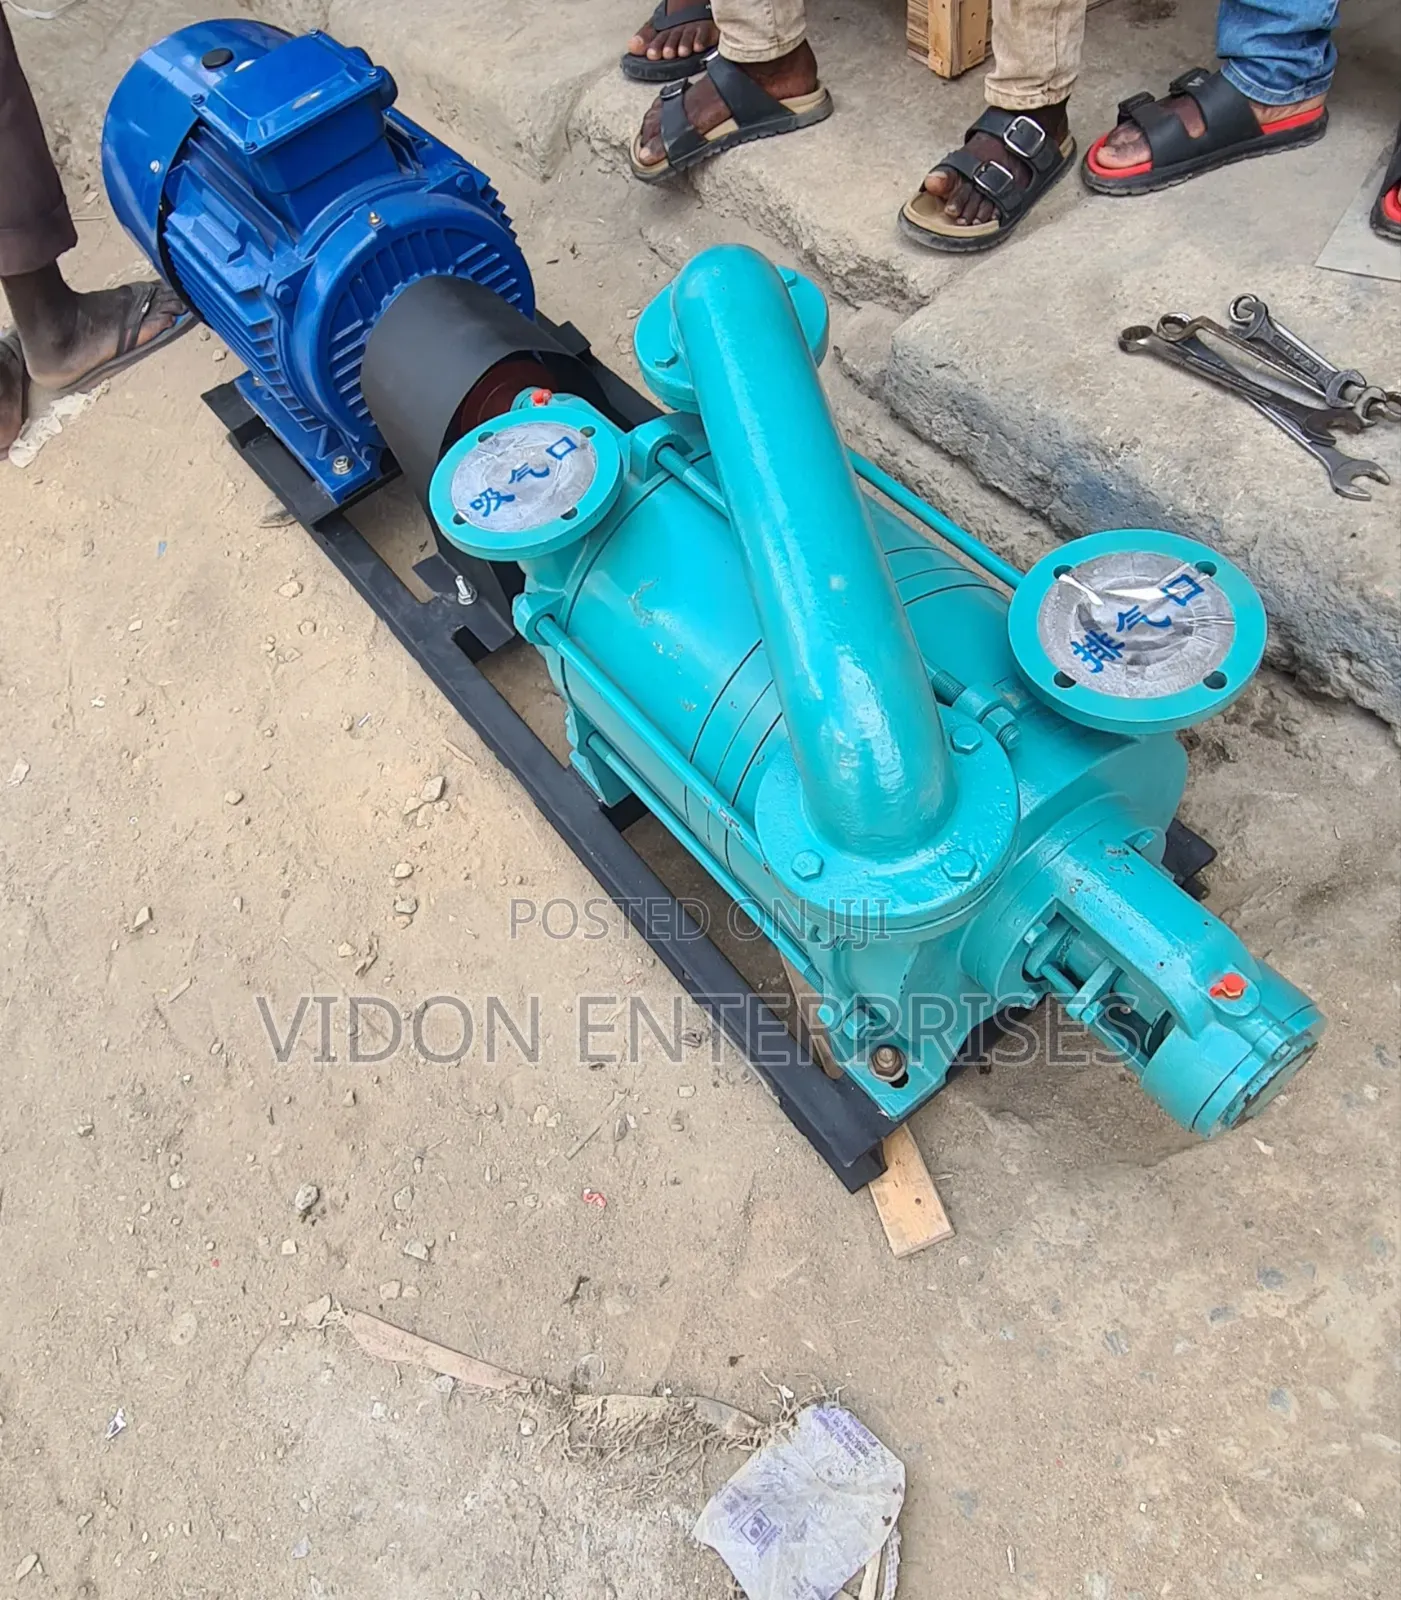
Water Vacuum Pump
NOVA
Kaya
Magudanar Ruwa
Nau'i
Sabo Fil
Yanayi
22kW
Karfin Fanfo
888L/min
Karfin aikin Fanfo
4300bar
Karfi
30
Karfin na'ura
380V
Karfin wuta
2inches
Girman Mashigan ruwa
2inches
Girman Mafitar ruwa
Adireshin dakin ajiya
An tabbatar
An tabbatar
4
Jiha Lagos • Ojo
f149 didon enterprise, alaba international market
A rufe yanzu
• Lit - Asa, 08:00-18:00
A water vacuum pump, specifically a liquid ring vacuum pump, uses a rotating impeller within a liquid-filled, eccentric housing to create a vacuum, suitable for extracting gases, handling wet, corrosive, or explosive vapors, and providing oil-free operation. These pumps are durable, offering high suction power for industrial applications, chemical processing, and laboratory use.
₦ 3,500,000

Sirrin bada kariya
- Ka da a biya kudi kafin isowar kaya, ko da kudin sallawu
- A hadu da mai kaya a amintaccen wuri a fili
- A duba kayan, a tabbata shi ne ainihin abin da ake bukata
- A tabbatar cewa abin da aka kunshe shi ne wanda aka duba
- Ka da a biya sai an gamsu


